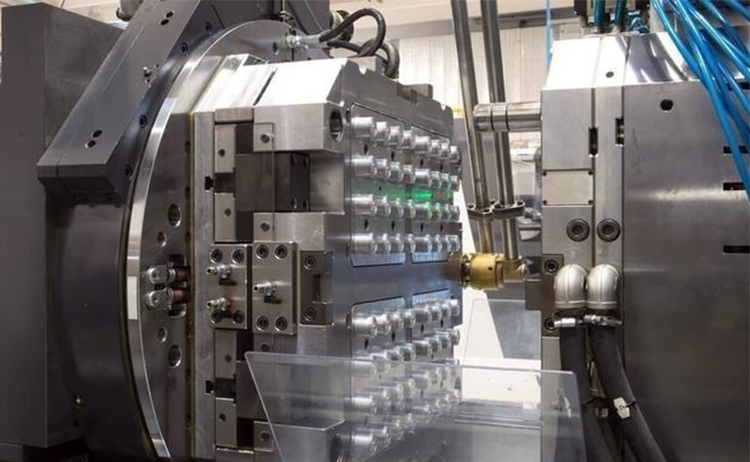
तापमानइंजेक्शन मोल्डविभिन्न बिंदुओं पर तापमान असमान होता है, जो इंजेक्शन चक्र में समय बिंदु से भी संबंधित है। मोल्ड तापमान मशीन का कार्य तापमान को 2 मिनट और 2 अधिकतम के बीच स्थिर रखना है, जिसका अर्थ है उत्पादन प्रक्रिया या अंतराल के दौरान तापमान में उतार-चढ़ाव को रोकना। मोल्ड के तापमान को नियंत्रित करने के लिए निम्नलिखित नियंत्रण विधियाँ उपयुक्त हैं: द्रव के तापमान को नियंत्रित करना सबसे अधिक उपयोग की जाने वाली विधि है, और नियंत्रण सटीकता अधिकांश स्थितियों की आवश्यकताओं को पूरा कर सकती है। इस नियंत्रण विधि का उपयोग करने पर, नियंत्रक पर प्रदर्शित तापमान मोल्ड के तापमान के अनुरूप नहीं होता है; मोल्ड का तापमान काफी हद तक घटता-बढ़ता है, क्योंकि मोल्ड को प्रभावित करने वाले ऊष्मीय कारकों को सीधे मापा और समायोजित नहीं किया गया है। इन कारकों में इंजेक्शन चक्र, इंजेक्शन गति, गलनांक तापमान और कमरे का तापमान जैसे परिवर्तन शामिल हैं। दूसरी विधि है मोल्ड तापमान का प्रत्यक्ष नियंत्रण। इस विधि में मोल्ड के अंदर एक तापमान सेंसर लगाया जाता है, जिसका उपयोग केवल तभी किया जाता है जब मोल्ड तापमान नियंत्रण सटीकता अपेक्षाकृत अधिक हो। मोल्ड तापमान नियंत्रण की मुख्य विशेषताएं इस प्रकार हैं: नियंत्रक द्वारा निर्धारित तापमान मोल्ड के तापमान के अनुरूप होता है; मोल्ड को प्रभावित करने वाले ऊष्मीय कारकों को सीधे मापा और समायोजित किया जा सकता है। सामान्य परिस्थितियों में, मोल्ड के तापमान की स्थिरता द्रव के तापमान को नियंत्रित करने की तुलना में बेहतर होती है। इसके अलावा, मोल्ड तापमान नियंत्रण से उत्पादन प्रक्रिया नियंत्रण में बेहतर दोहराव सुनिश्चित होता है। तीसरा तरीका संयुक्त नियंत्रण है। संयुक्त नियंत्रण उपरोक्त विधियों का एक संश्लेषण है, जो द्रव और मोल्ड दोनों के तापमान को एक साथ नियंत्रित कर सकता है। संयुक्त नियंत्रण में, मोल्ड में तापमान सेंसर की स्थिति अत्यंत महत्वपूर्ण होती है। तापमान सेंसर लगाते समय, शीतलन चैनल के आकार, संरचना और स्थान का ध्यान रखना आवश्यक है। इसके अलावा, तापमान सेंसर को ऐसे स्थान पर लगाया जाना चाहिए जो इंजेक्शन मोल्डिंग से बने पुर्जों की गुणवत्ता में निर्णायक भूमिका निभाता हो। एक या अधिक मोल्ड तापमान मशीनों को इंजेक्शन मोल्डिंग मशीन नियंत्रक से जोड़ने के कई तरीके हैं। संचालन क्षमता, विश्वसनीयता और हस्तक्षेप-रोधी क्षमता के लिहाज से डिजिटल इंटरफ़ेस का उपयोग करना सर्वोत्तम है।
ऊष्मा संतुलनइंजेक्शन मोल्डइंजेक्शन मोल्डिंग मशीन और मोल्ड के बीच ऊष्मा चालन को नियंत्रित करना इंजेक्शन मोल्डेड पुर्जों के उत्पादन की कुंजी है। मोल्ड के अंदर, प्लास्टिक (जैसे थर्मोप्लास्टिक) द्वारा उत्पन्न ऊष्मा, ऊष्मीय विकिरण के माध्यम से मोल्ड की सामग्री और स्टील में स्थानांतरित होती है, और संवहन के माध्यम से ऊष्मा स्थानांतरण द्रव में स्थानांतरित होती है। इसके अतिरिक्त, ऊष्मीय विकिरण के माध्यम से ऊष्मा वातावरण और मोल्ड के आधार में स्थानांतरित होती है। ऊष्मा स्थानांतरण द्रव द्वारा अवशोषित ऊष्मा को मोल्ड तापमान मशीन द्वारा दूर किया जाता है। मोल्ड के ऊष्मीय संतुलन को इस प्रकार वर्णित किया जा सकता है: P=Pm-Ps। जहाँ P मोल्ड तापमान मशीन द्वारा दूर की गई ऊष्मा है; Pm प्लास्टिक द्वारा डाली गई ऊष्मा है; Ps मोल्ड द्वारा वातावरण में उत्सर्जित ऊष्मा है। मोल्ड तापमान को नियंत्रित करने का उद्देश्य और इंजेक्शन मोल्डेड पुर्जों पर मोल्ड तापमान का प्रभाव: इंजेक्शन मोल्डिंग प्रक्रिया में, मोल्ड तापमान को नियंत्रित करने का मुख्य उद्देश्य मोल्ड को कार्यशील तापमान तक गर्म करना और कार्यशील तापमान पर मोल्ड तापमान को स्थिर रखना है। यदि उपरोक्त दोनों बिंदु सफल होते हैं, तो चक्र समय को अनुकूलित किया जा सकता है ताकि इंजेक्शन मोल्डेड पुर्जों की स्थिर उच्च गुणवत्ता सुनिश्चित हो सके। मोल्ड का तापमान सतह की गुणवत्ता, तरलता, संकुचन, इंजेक्शन चक्र और विरूपण को प्रभावित करता है। अत्यधिक या अपर्याप्त मोल्ड तापमान का विभिन्न सामग्रियों पर अलग-अलग प्रभाव पड़ता है। थर्मोप्लास्टिक के लिए, उच्च मोल्ड तापमान आमतौर पर सतह की गुणवत्ता और तरलता में सुधार करता है, लेकिन शीतलन समय और इंजेक्शन चक्र को बढ़ा देता है। कम मोल्ड तापमान मोल्ड में संकुचन को कम करता है, लेकिन मोल्ड से निकालने के बाद इंजेक्शन मोल्डेड भाग का संकुचन बढ़ा देता है। थर्मोसेट प्लास्टिक के लिए, उच्च मोल्ड तापमान आमतौर पर चक्र समय को कम करता है, और यह समय भाग के ठंडा होने के लिए आवश्यक समय द्वारा निर्धारित होता है। इसके अलावा, प्लास्टिक के प्रसंस्करण में, उच्च मोल्ड तापमान प्लास्टिसाइजिंग समय को भी कम करता है और चक्रों की संख्या को कम करता है।
पोस्ट करने का समय: 26 अक्टूबर 2021